基础单层咖啡纸杯主线流程:淋膜原纸 → 印刷 → 模切 → 成型(卷筒 + 封侧缝 + 压杯底 + 卷口)→ 检验 → 堆叠包装 → 入库,下面
广东纸杯厂小编详细介绍一下:
1. 原纸准备(广东纸杯厂来料)
采用食品级白卡纸,单面或双面淋膜(PE/PLA),原纸卷材。
- 单层杯:单面淋膜(内侧防水)
- 双层中空杯:需要两种淋膜纸,内层杯筒纸 + 外层外套纸
- 检验来料:纸克重、淋膜厚度、无针孔、无异味、食品检测报告
2. 印刷(卷筒柔印为主)
淋膜纸放卷进入柔版印刷机,使用水性油墨印刷 LOGO、图案。
✅强制要求:杯口向上 15mm 区域禁止印刷,防止嘴唇接触油墨。
工序要点:
- 控制套印精度,避免重影、漏印
- 油墨充分干燥,防止叠片粘连、掉墨
- 印刷完成收卷,得到印刷好的纸卷
3. 模切(把卷筒纸切成扇形杯片,行业叫扇片)
印刷纸卷送入模切机,模切出一个个扇形片(纸杯展开形状),同时压出折痕。
- 多余边角料(排废)自动剥离回收
- 品质管控:扇片尺寸、切口毛刺、折压痕深浅;折痕太深易裂,太浅成型不服帖
双层中空杯:要分别模切内层扇片和外层扇片两套料
4. 纸杯成型(纸杯机主机,核心工序)
扇片送入高速纸杯成型机,连续一次性完成多步动作:
卷筒:扇形片卷成圆筒,两侧搭接重合
侧缝热封:加热 + 加压,将搭接处 PE 淋膜熔化粘合,形成筒身;这一步侧缝虚封是渗漏主要源头
送底、压杯底:送入圆形底纸片,高压热压,把底纸和筒身底部封合,形成杯底;杯底是防漏关键位置
杯口卷边:筒口向外翻卷,滚压成型卷口(外翻圆边),提升杯口刚性,保证杯盖扣合紧密
单层杯到此成型完成。
✅双层中空杯额外工序:内层杯成型好之后,再套入外层纸筒,粘合固定,中间形成空气隔热夹层。
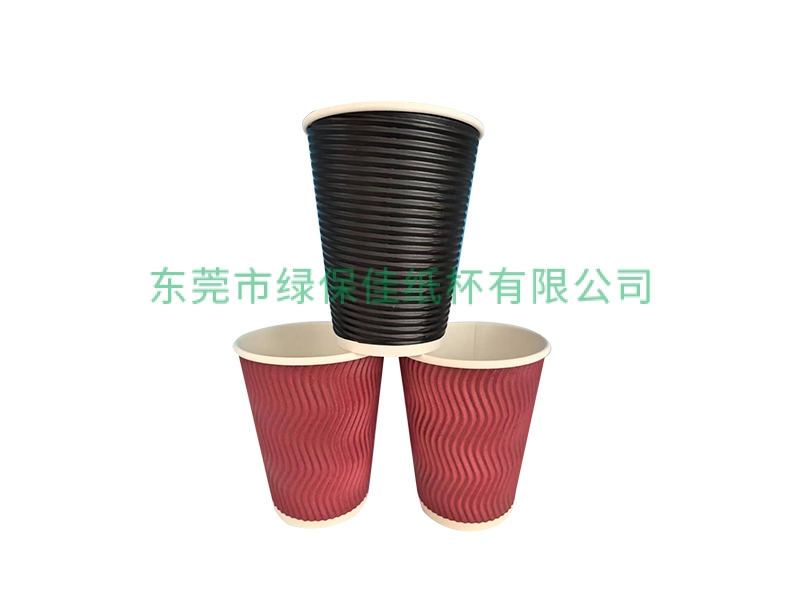
✅波纹瓦楞杯:外层单独压波纹,再和内层杯贴合。
5. 在线初检(机台视觉 / 人工抽检)
成型后的杯子,机台自动检测:漏封、杯底破损、卷边不良、脏点。不合格杯自动剔除。
6. 成品检验(离线全检 / 抽检,IQC)
检验项目:渗漏测试、尺寸、挺度、印刷、异味、卷口椭圆度。
重点做**热水试漏**:热水灌入静置,倒置检查侧缝、杯底渗水。
7. 堆叠、计数、包装
合格杯子嵌套堆叠,按数量装塑料袋,外箱包装。
包装环境保持干燥,防止纸张吸潮变软、发霉。
8. 入库
仓储阴凉干燥存放,避免高温,防止淋膜老化、纸张受潮。








